
 no
Hvordan nylonfiber lages: applikasjoner, utvalgskriterier og praktisk veiledning
En spinndyseplate for tekstilnylon kan inneholde mer enn 300 hull i en skive med en diameter på omtrent 60 mm. Hvert hull må presse smeltet polyamid ut med samme hastighet og samme temperatur i timer av gangen. Ett hull som er litt varmt, eller litt blokkert, viser seg senere som en fargestripe, en brukket ende eller en denier som er utenfor toleransen i en ferdig stoffspesifikasjon.
Det korte svaret på hvordan nylonfiber lages er dette: Små molekyler blir reagert til et langkjedet polyamid, polymeren smeltes og presses gjennom fine hull, filamentene avkjøles, og deretter strekkes de til molekylkjedene deres er på linje. Fire trinn gjør jobben - monomerpreparering, polymerisering, smeltespinning og trekking med etterbehandling - og hver av dem etterlater et målbart fingeravtrykk på fiberen: denier, filamentantall, fasthet, forlengelse, krymping, krymping og fargestoffopptak.
Alt nedstrøms, fra teksturering til veving, strikking og farging, kan bare fungere med det spinnelinjen produserte. Derfor er de nyttige spørsmålene for en kjøper sjelden "hva er nylon", men "hvilken rute, hvilke tegningsforhold og hvilke toleranser".
Kjemi: To monomerer og ett vannmolekyl
Nylon er en polyamid. Dens ryggrad gjentar en amidbinding, og de frie amingruppene som er igjen i kjedeendene er fargestoffstedene som sure fargestoffer fester seg til. Det er derfor nylon farger lett i et konvensjonelt fargebad mens polyester trenger 130 °C og sprer fargestoffer.
Nylon 6,6 er bygget av adipinsyre og heksametylendiamin. De to kombineres til et salt og varmes deretter opp til omtrent 270-290 °C under nitrogen. Dette er en kondensasjonspolymerisasjon, og vann er biproduktet som må drives av for å øke molekylvekten; begge monomerene har seks karbonatomer, som er der navnet kommer fra.
Nylon 6 starter fra kaprolaktam, en sekskarbonring som åpnes og polymeriseres ved rundt 240-270 °C med en liten mengde vann som initiator. Det er ingen vannbiprodukt å fjerne. Den første kommersielle nylonfiberen fra disse rutene nådde markedet på slutten av 1930-tallet.
Molekylvekten styrer alt som skjer etter reaktoren, og flis av fiberkvalitet styres normalt av relativ viskositet i maursyre. For lavt, og spinnende pauser stiger mens utholdenheten faller. For høy, og smelteviskositeten stiger til pakningstrykket blir ustabilt og filamentens jevnhet lider.
Smeltespinning: Fra Chip til Filament
Begge polyamidene er smeltespinnet, noe som betyr at polymeren varmes opp til den flyter, så ingen gjenvinning av løsemidler er nødvendig og prosessen er billigere enn løsningsspinningen som brukes for noen andre fibre. Sekvensen på en moderne linje går slik.
- Tørking. Nylon er hygroskopisk, så flis tørkes til fuktigheten faller under omtrent 0,03-0,05 prosent. Resterende vann hydrolyserer smelten og forårsaker bobler og filamentbrudd.
- Smelting og måling. En skrueekstruder smelter flisene ved 250-290 °C, og en tannhjulspumpe leverer et fast volum per omdreining. Overoppheting bryter polyamid raskt ned.
- Filtrering. En sand- eller metallfiberpakke fanger geler, agglomerater og rusk. Pakningstrykk, ofte mellom 10 og 20 MPa, er en av de klareste indikatorene på smeltekvalitet.
- Ekstrudering. Spinnedysen former filamentet. Hulldiametre går vanligvis fra 0,15 til 0,5 mm, og antall hull setter filamentantall - 36 filamenter for et 70 denier garn, for eksempel.
- Slokking. Kryssstrømning eller radiell luft ved 15-25 °C størkner filamentene. Ujevn kjøling gir uregelmessige tverrsnitt, og uregelmessige tverrsnitt farger ujevnt.
- Spinn finish. En vannbasert emulsjon påføres slik at filamentene har friksjonen og den antistatiske oppførselen som tegning, teksturering og strikking krever. Oljeopptaket ligger vanligvis mellom 0,4 og 0,8 prosent.
- Opptak. Konvensjonelle linjer vinder med 1000-1500 m/min og trekker i et andre trinn. Høyhastighetslinjer kjører med 4000-6000 m/min og produserer delvis orientert garn, eller POY, for senere teksturering.
Tegning gjør fiberen sterk, varmeinnstillingen gjør den stabil
Rett fra spinndysen er nylon svak. De lange kjedene sitter sammenfiltret og tilfeldig orientert, så de glir forbi hverandre under belastning. Tegning trekker filamentet til tre, fire eller fem ganger dens opprinnelige lengde, og tvinger kjedene inn på linje og øker krystalliniteten. Tettheten stiger til 4,5-7,5 g/denier for tekstilkvaliteter, med bruddforlengelse kontrollert mellom omtrent 20 og 45 prosent.
Varmeinnstilling slapper deretter av indre stress og fikser krymping, som avgjør hvor mye garnet vil krympe når en mølle varmer opp stoffet senere. Et garn som krymper tre prosent mer enn forrige parti kan koste en mølle to eller tre prosent av brukbar stoffbredde, og på en lang produksjonstid er det ekte penger.
| Prosessstadiet | Typisk setting | Hva den kontrollerer |
|---|---|---|
| Chipfuktighet før spinning | under 0,03–0,05 % | Hydrolyse, bobler, filamentbrudd |
| Ekstrusjonstemperatur | 250-290 °C | Smelteviskositet og termisk nedbrytning |
| Slukk luft | 15-25 °C, lav hastighet | Filamentens ensartethet og fargestoffopptak |
| Uavgjort forhold | 3,0-5,0 ganger | Tetthet, forlengelse, krystallinitet |
| Spin finish (olje pick-up) | 0,4–0,8 % | Friksjon, statisk, nedstrøms prosessering |
| Varmluftskrymping | kontrolleres ved 160 °C | Dimensjonsstabilitet etter varmeinnstilling |
Nylon 6 og Nylon 6,6: Lignende, ikke utskiftbare
Begge er polyamider, begge er smeltespinnet, og begge farger med sure fargestoffer. Forskjellene vises i behandlingsvinduer og i hånden på den ferdige kluten.
| Eiendom | Nylon 6 | Nylon 6,6 |
|---|---|---|
| Monomer | Caprolactam | Adipinsyre og heksametylendiamin |
| Smeltepunkt | omtrent 215-225 °C | omtrent 255-265 °C |
| Fuktighet gjenvinnes ved 65 % RF | ca 4,5 % | ca 4,0 % |
| Varmeinnstillingsvindu | Lavere temperaturer | Høyere temperaturer |
| Hånd- og fargepenetrering | Mykere, dypere penetrering | Skarpere, høyere termisk motstand |
| Typisk bruk | Klær, strømper, strikkevarer | Teppe, dekksnor, utendørs, industri |
Velg nylon 6 når mykhet og fargedybde betyr noe; velg nylon 6,6 der varmebestandighet er viktig. Å bytte den ene med den andre uten å kontrollere varmeinnstillingen og fargetemperaturen på nytt er en vanlig og kostbar feil.
Fra filament til stoff: Hvor fiberen ender opp
Nylon forlater spinnelinjen i tre brede former. Flatt kontinuerlig filamentgarn går inn i lette vevde skall og fôr. Teksturert garn, med sin bulk og stretch, går inn i badetøy, aktive klær og strømper. Garn med høy styrke på 840-1680 denier går inn i tepper, tau og industriell webbing.
Strikket nylonnett viser hvordan fiberegenskaper oversettes til et ferdig produkt. Trikotnetting lener seg på fiberens slitestyrke og dens evne til å varmebehandles til en stabil åpen struktur som fortsatt gjenvinner formen, og det er grunnen til at den dukker opp i fôr, sports-BH og tekniske klær.
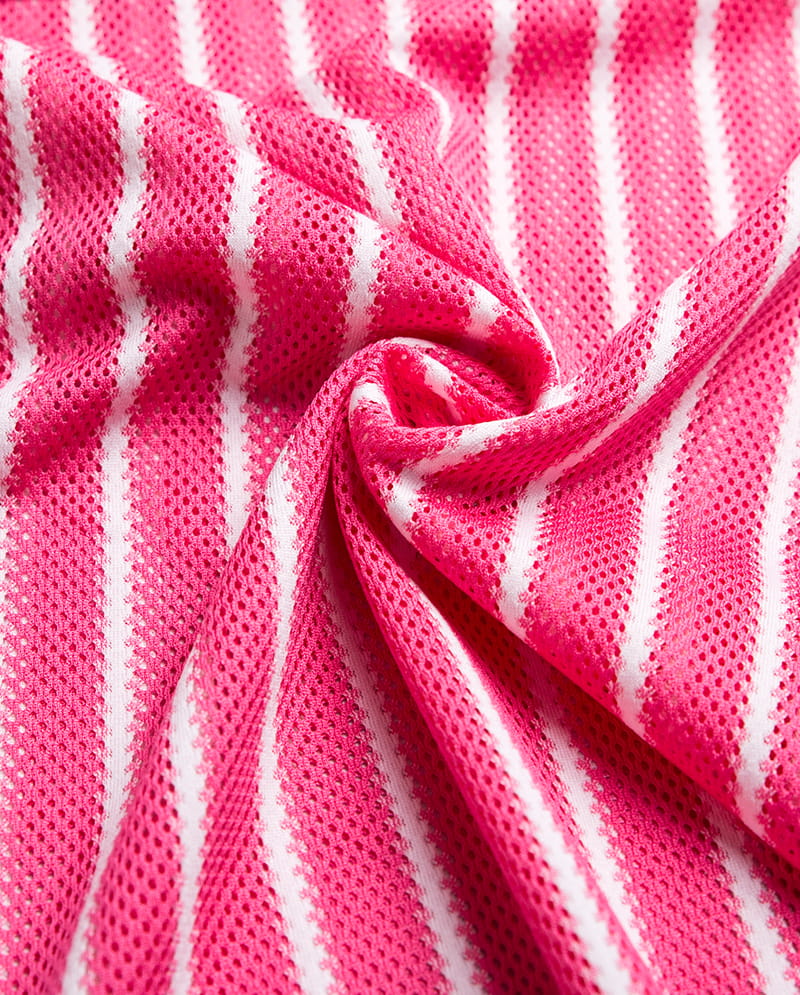 Pustende lett trikot mesh stoff SUZHOU JUNHUI TEXTILE CO.,LTD Se produkt →
Resirkulert nylon: Den samme polymeren fra en annen råvare
Resirkulert nylon er viktig fordi råvaren er fossilbasert og fiberen ikke brytes ned biologisk. Det er to ruter tilbake til spinnlinjen, og de er ikke like i utskriftskvalitet.
Mekanisk resirkulering maler stoffavfall, fiskegarn eller tepper til flak, og smelter dem på nytt og spinner dem på nytt. Det sparer energi og holder materiale ute av søppelfylling, men gjentatt varmehistorie senker molekylvekten og øker forurensning, så produksjonen blandes vanligvis med virgin polymer.
Kjemisk resirkulering depolymeriserer avfallet tilbake til kaprolaktam, som deretter repolymeriseres. For nylon 6 er denne ruten veletablert og polymeren oppfører seg som jomfruelig materiale ved spinning, så kjemisk resirkulert garn kan oppfylle de samme spesifikasjonene. For nylon 6,6 er kjemien vanskeligere og færre planter driver den kommersielt.
Sertifisering er der kjøpere får sin sikkerhet, og standarder som GRS er avhengige av kjede-of-custody-dokumenter i stedet for et enkelt testresultat. Denne gjennomgangen av gjør nylonavfall til miljøvennlig fiber følger trinnene i detalj.
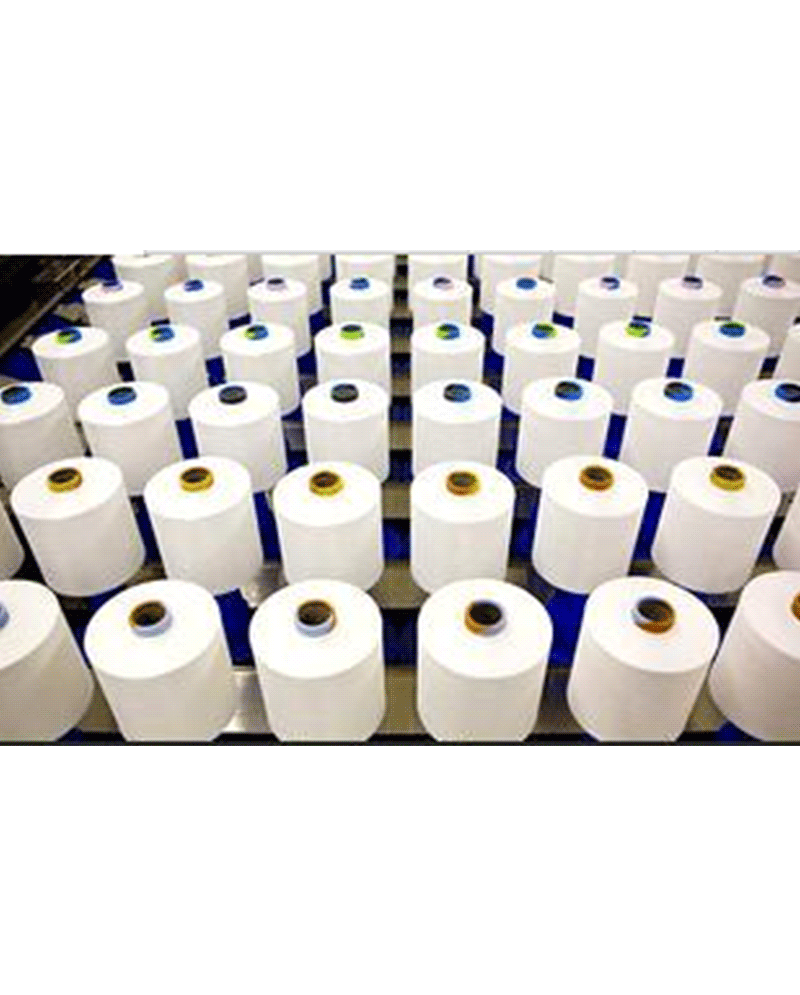 SD DTY (D/F) høystyrke resirkulert polyestergarn SUZHOU JUNHUI TEXTILE CO.,LTD Se produkt →
Hva du bør kontrollere før du kjøper
Fiberspesifikasjoner er kun nyttige hvis de kommer med tall du kan avvise mye mot. Be om følgende på hvert analysesertifikat, og oppbevar oppbevaringsprøver fra hver forsendelse.
- Denier og filamentantall, med toleransen oppgitt; pluss eller minus to til tre prosent er vanlig, og en konsekvent mangel endrer stoffets vekt og pris stille.
- Tetthet og forlengelse ved brudd, med testmetoden kalt, for eksempel ASTM D2256 eller ISO 2062.
- Varmluftskrymping ved en definert temperatur, siden krymping over forventning gir breddetap etter varmeherding.
- Oljehenting, fordi for mye eller for lite finish endrer hvordan garnet løper på strikke- og tekstureringsmaskiner.
- Delustrant nivå - lyst, halvt matt eller matt - fordi titandioksidinnholdet skifter både glans og fargenyanse.
- Fuktighetsinnhold og emballasje, fordi nylon absorberer vann i fuktig transport og kan komme tyngre og klebrigere enn det forlot.
- Lot-to-lot skyggekonsistens, spesielt for fargede eller løsningsfargede programmer.
De fleste påstander mislykkes på små tall i stedet for dramatiske: en denier som kjører noen få prosent lys, krymper over forventning som spiser stoffbredden, eller fuktighet som plukkes opp under frakt. Å bytte mellom leverandører uten å sammenligne disse tallene på papir er hvordan disse kostnadene kommer uanmeldt.
 Lett vanntett nylonstoff for utendørs utstyr SUZHOU JUNHUI TEXTILE CO.,LTD Se produkt →
Ingenting av dette er eksotisk kjemi. Nylonfiber lages ved å holde en kjede med vanlige industritrinn veldig stramt: tørk chipsene, smelt dem, filtrer dem, skyv dem gjennom hull, avkjøl dem jevnt, strekk dem og sett dem.
Hvis du veier et nylonprogram mot polyester, eller sammenligner jomfruelige og resirkulerte ruter, kan teamet vårt på Suzhou Junhui tekstil kan matche spesifikasjonen til sluttbruken, fra chips og POY-, FDY- og DTY-garn til strikkede og vevde stoffer.
Populære produkter
-
Premium kationisk interlock stretch komfortstoff
-
Fukttransporterende nylonvevd stoff
-
Dobbeltsidig jacquard elastisk stoff
-
Heather Grey Dobbeltsidig kationisk jerseystoff
-
Antistatisk kationisk strikket ribbestoff
-
Kationisk jerseystoff med høy strekk
-
Høykvalitets kationisk DTY Spandex tosidig børste Dralon strikket stoff for termisk undertøy
-
Slitesterk anti-pilling strikket stoff for hjemmetekstiler
-
Vaskbestandig kationisk elastisk strikket stoff for klesindustrien
-
Pustende dobbeltsidig elastisk komposittstoff
-
- whatsapp:
- 0086-13962559622
-
- skype:
- skype.aliceshenghong
-
- Wechat:
COPYRIGHT © 2016 Suzhou Junhui Textile Co., Ltd.